


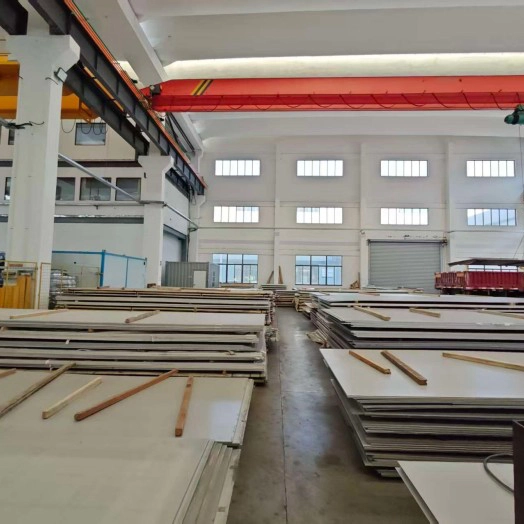
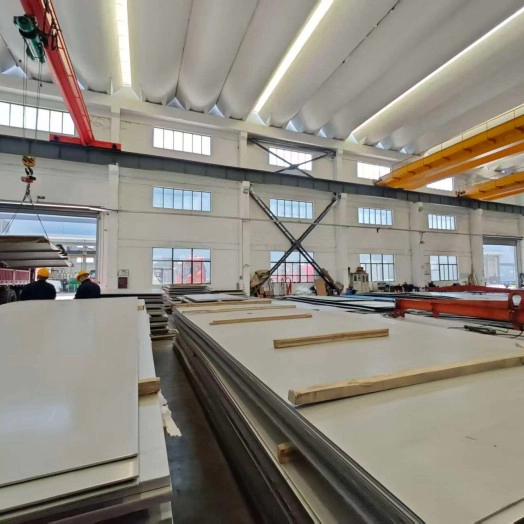
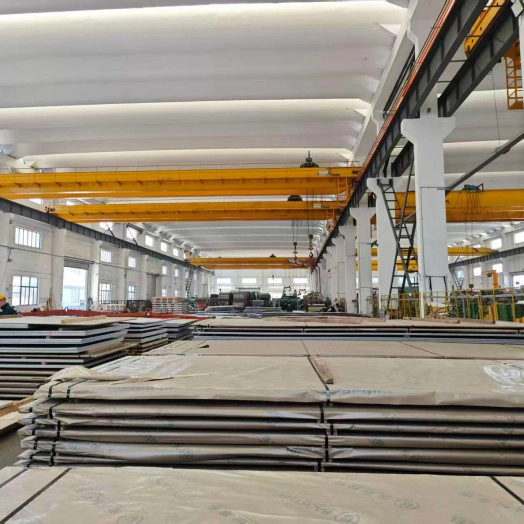
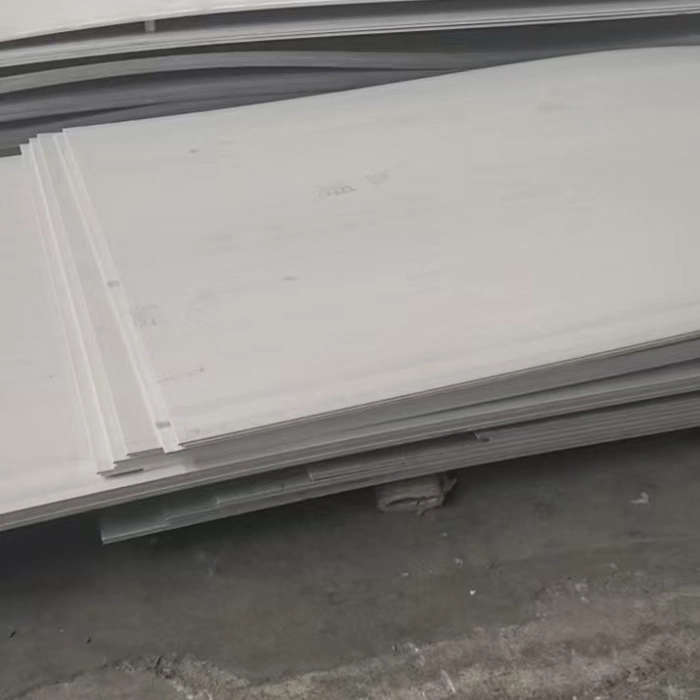
Soğuk Haddelenmiş Paslanmaz Çelik Sac
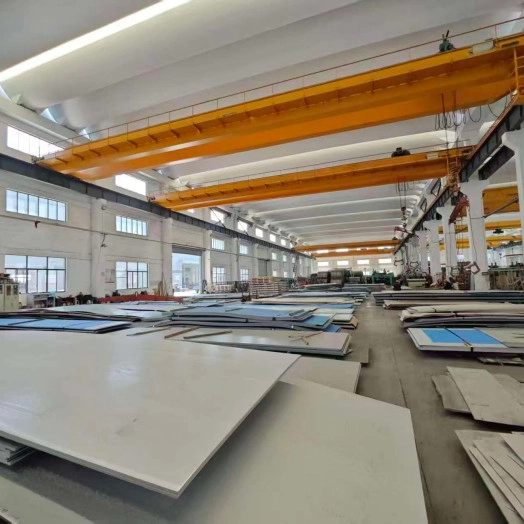
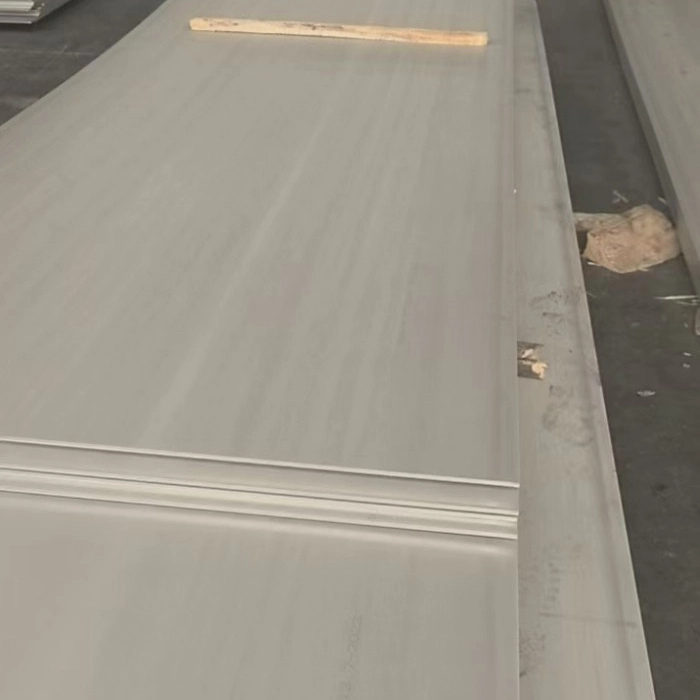
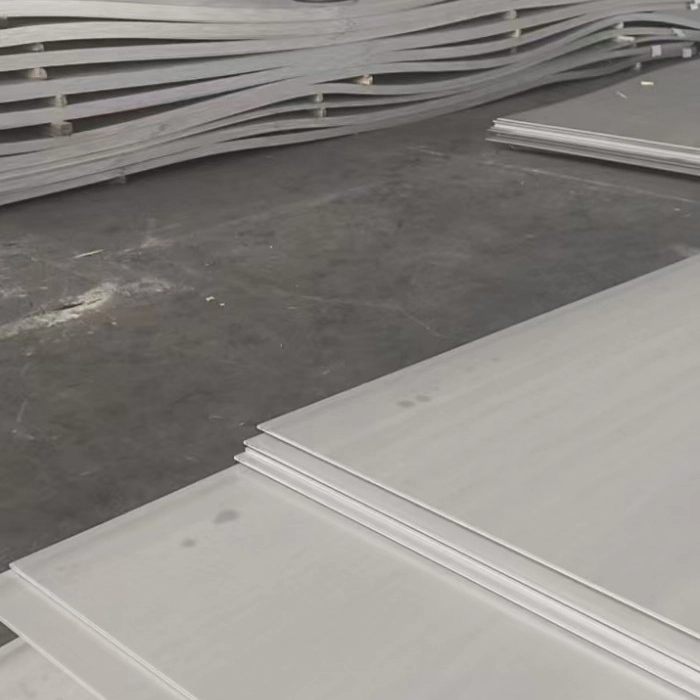
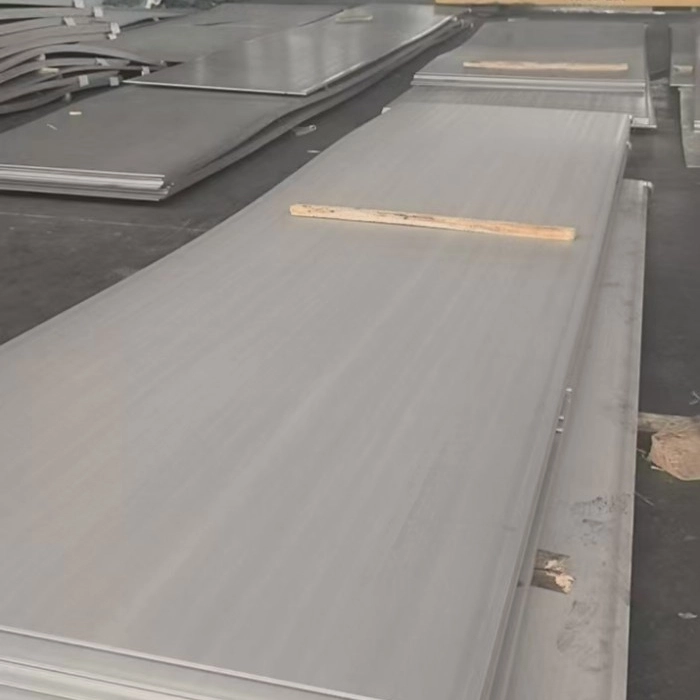
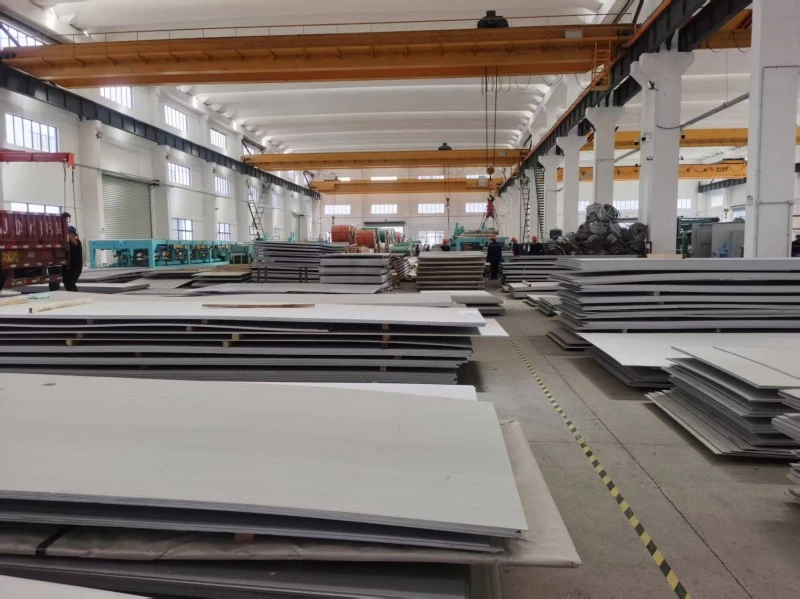
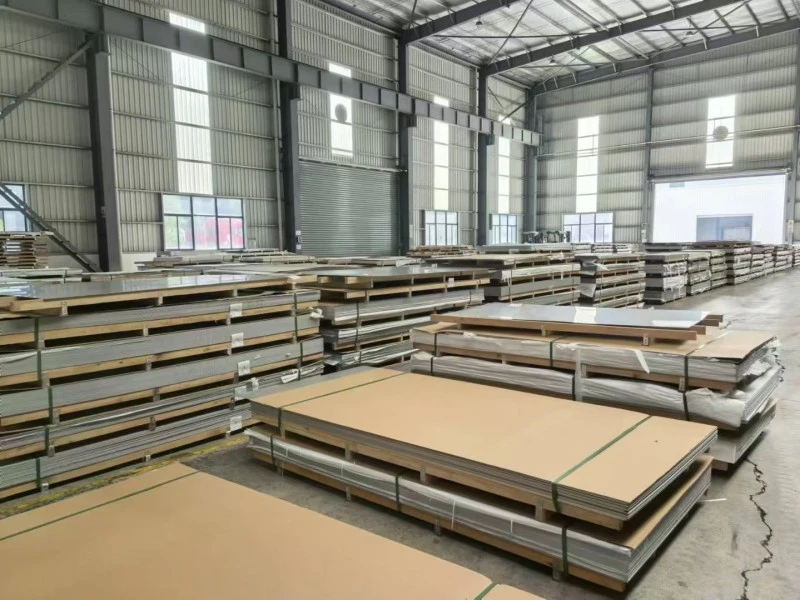
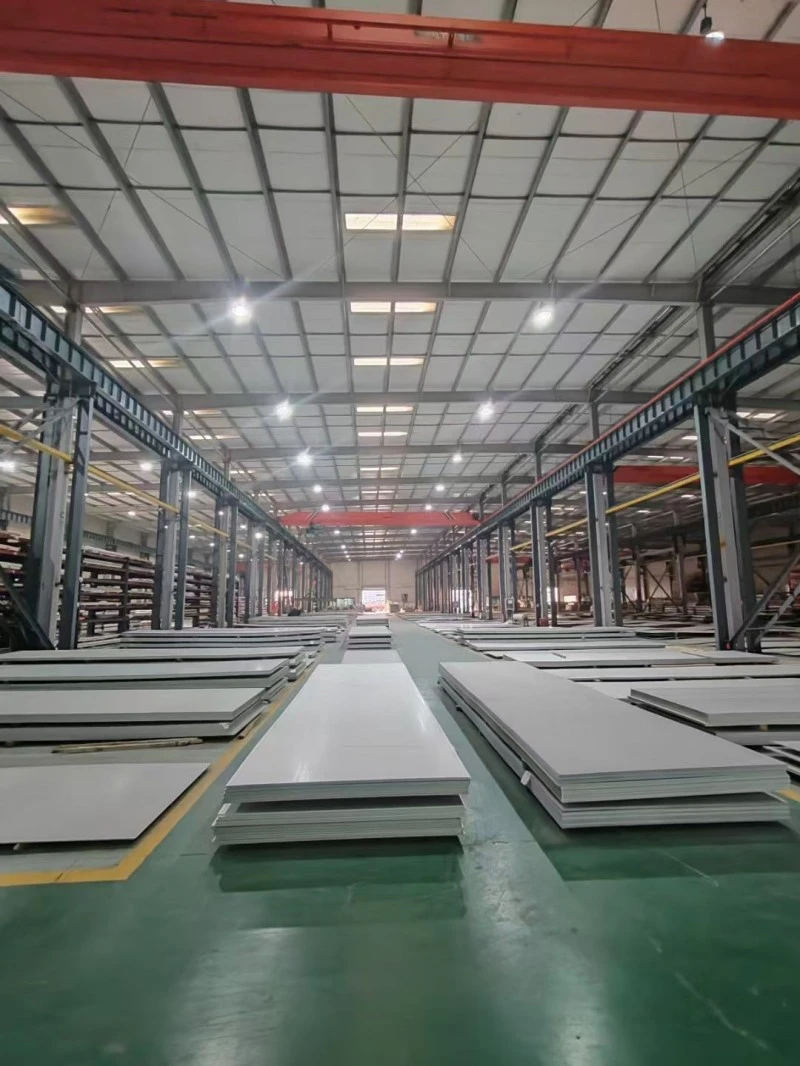
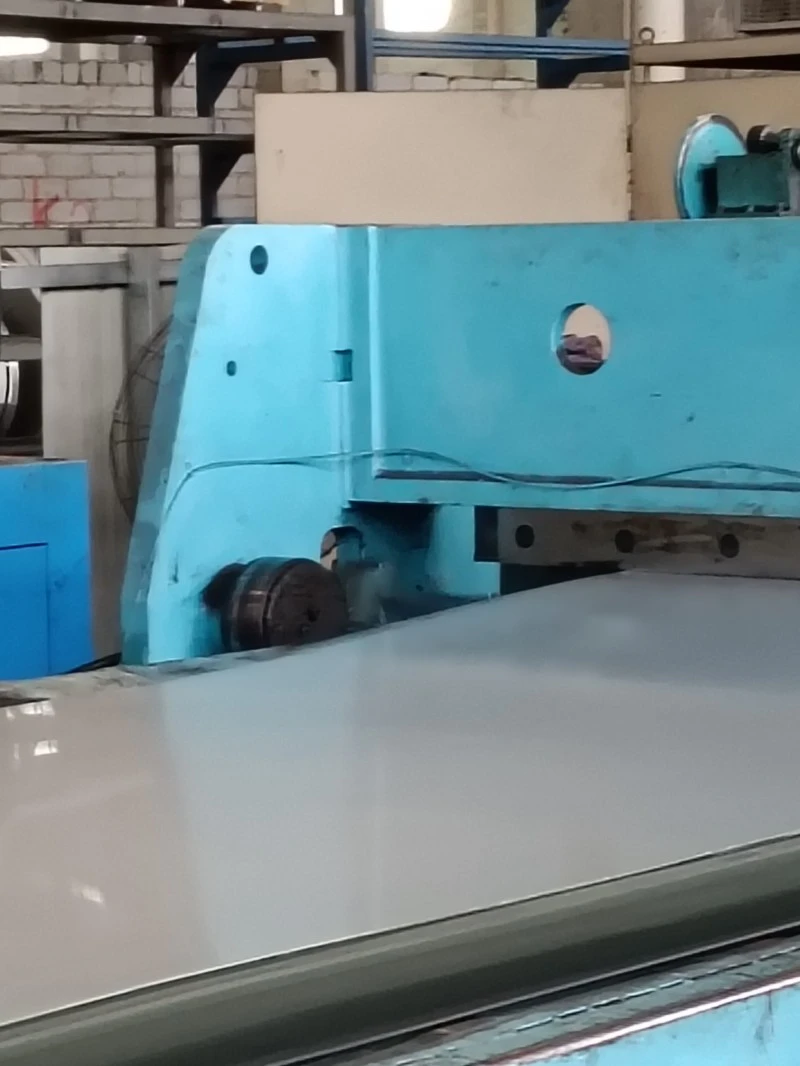
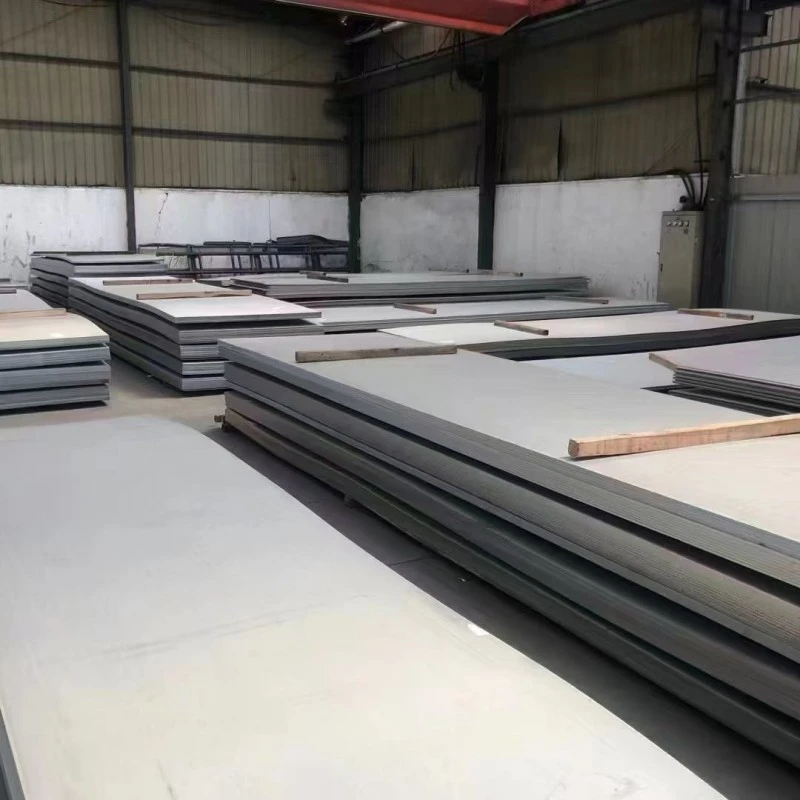
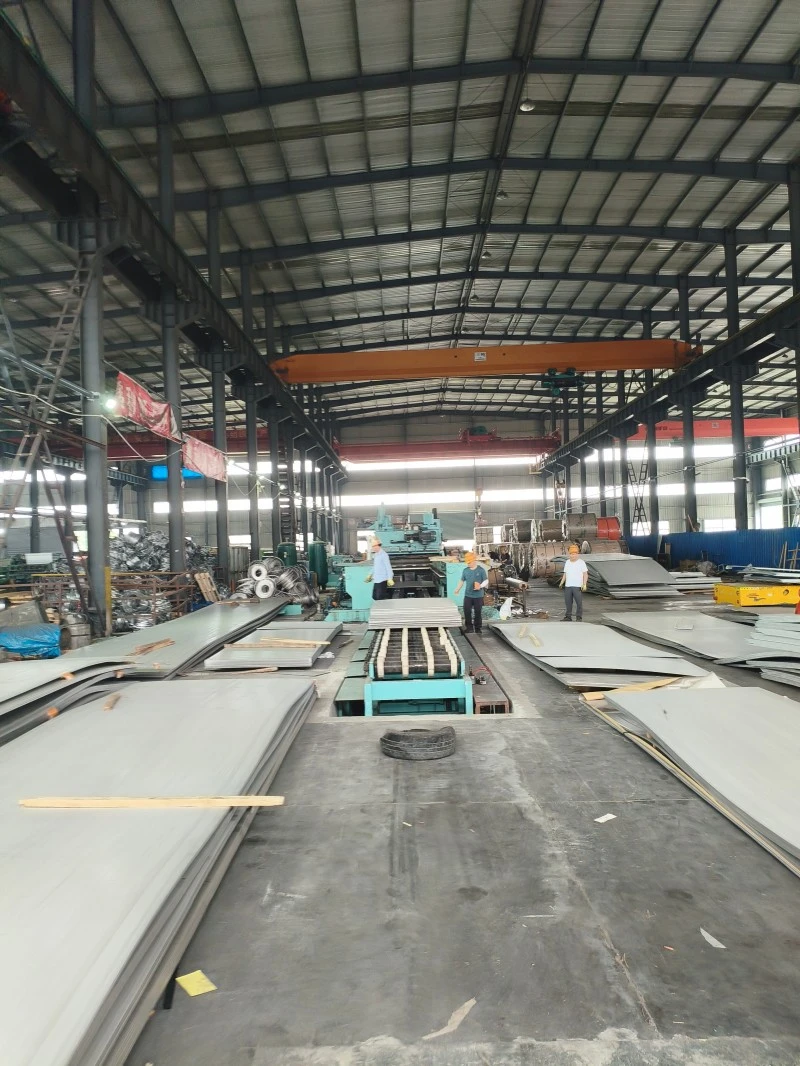
Paslanmaz çelik sac üreticileri, ana malzemeleri ve özelleştirilmiş ihtiyaçları kapsayan geniş bir yelpazede sıcak haddelenmiş ve soğuk haddelenmiş paslanmaz çelik saclar sunmaktadır. Sıcak haddelenmiş saclar, ince rulolar için 1,5-14 mm arasında değişen, orta ve kalın levhalar için 75 mm'nin üzerinde kalınlıklara sahip 201, 304 ve 316L gibi kaliteleri içerir. Ana genişlikler 1500 mm, 1800 mm ve 2000 mm'dir ve standart NO.1 dekapajlı ve siyah kaplamalıdır. Çin'in önde gelen fabrikaları özel uzunlukta tesviye, düzensiz kesme ve eğim açma işlemlerini desteklemektedir. Soğuk haddelenmiş sacların kalınlıkları 0,3-6 mm arasında değişmekte olup, kalınlıkları 8 mm'ye kadar çıkmaktadır. Ana genişlikler 1000 mm, 1219 mm ve 1500 mm olup standart boyut 1219×2438 mm'dir. Temel yüzeyler 2B ve BA olup, fırçalanmış, aynalı ve kabartmalı dekoratif yüzey seçenekleri mevcuttur. Özel uzunlukta dilme ve hassas kesim desteklenir.
Soğuk haddelenmiş paslanmaz çelik sac ve sıcak haddelenmiş paslanmaz çelik sac, paslanmaz çelik sacın iki temel kategorisidir. Bunlar iki paralel malzeme değildir, daha ziyade yukarı ve aşağı yöndeki süreçleri temsil eder; tüm soğuk haddelenmiş levhalar, ham madde olarak sıcak haddelenmiş rulolardan/levhalardan yapılır ve oda sıcaklığında birden fazla hassas haddeleme ve sonlandırma işlemleriyle işlenir. İkisi arasındaki temel fark, haddeleme sıcaklığı ve işleme derinliğindeki farklılıklardan kaynaklanır ve sonuçta yüzey kalitesinde, boyutsal doğrulukta, mekanik özelliklerde, uygulanabilir senaryolarda ve tedarik maliyetlerinde önemli bir katmanlaşmaya neden olur.
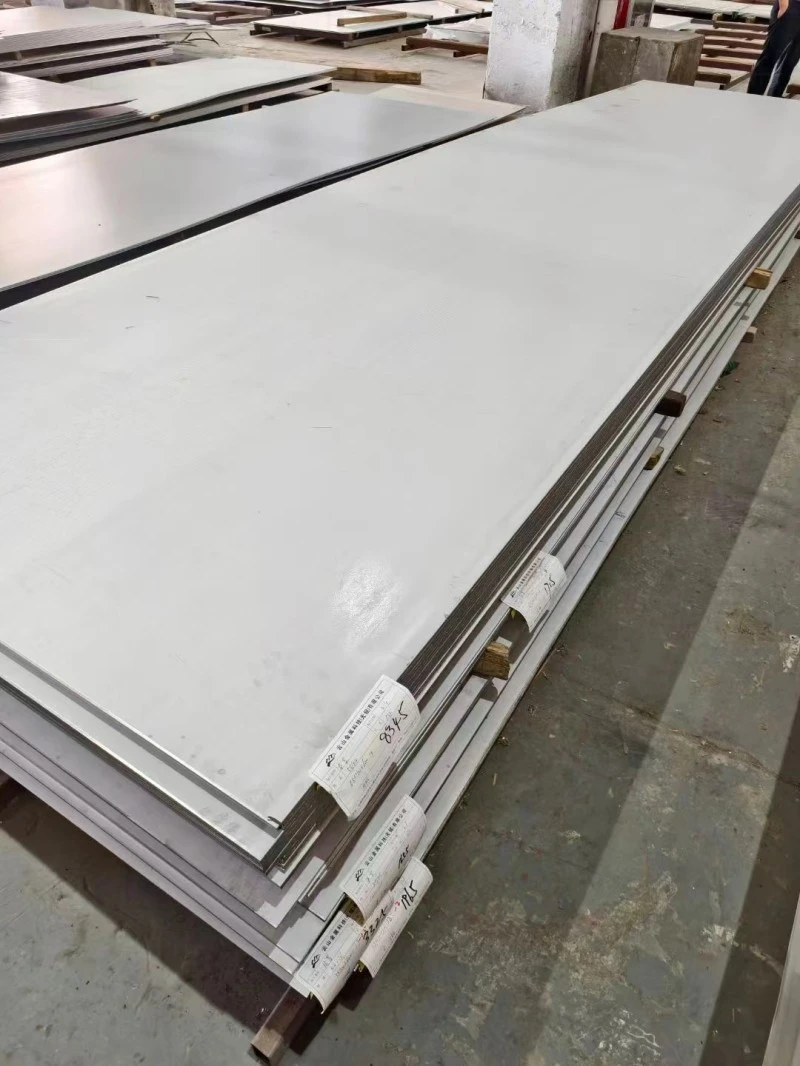
Sıcak haddelenmiş paslanmaz çelik sac: Yüksek sıcaklıkta yeniden kristalleştirme haddeleme
Sıcak haddeleme, metalin yeniden kristalleşme sıcaklığının üzerinde tamamlanan bir haddeleme işlemidir. Temel prensibi, çeliğe mükemmel plastiklik kazandırmak için yüksek sıcaklıklar kullanmak ve böylece sac boyutunda büyük bir azalma sağlamaktır. Tüm süreç aşağıdaki gibidir:
Sürekli döküm çelik kütük (kalınlık 150-200 mm) → Yürüyen kirişli fırında 1100-1300 °C'ye kadar ısıtma (plastisiteyi sağlamak için östenitleme sıcaklığının üzerinde) → Yüksek basınçlı suyla tufal giderme (yüzey oksit tabakasını çıkarma) → Kaba haddede tekrarlanan haddeleme (büyük küçültme, kalın kütüğün 30-50 mm'lik bir ara kütüğe haddelenmesi) → 7-8 tezgahta sürekli bitirme haddeleme haddeleme (hedef kalınlığa kadar kademeli olarak inceltme, aynı anda levha şekli ve genişlik toleranslarını kontrol etme) → Sarma sıcaklığına kadar laminer akışlı soğutma → Sarma makinesi sarma → Silindir ocaklı fırın çözeltisi tavlaması (plastisiteyi geri kazanma, iç gerilimi ortadan kaldırma ve korozyon direncini sağlama) → Oksit tortusunu gidermek için sülfürik asit + karışık asit asitleme hattı → Uzunluğa göre dilme/çapraz dilme → Denetim ve paketleme.
Ek bilgi: Orta ve ağır hizmet spesifikasyonları (>10 mm) çoğunlukla tekli sıcak haddelenmiş levhalar halinde satılır, rulo halinde değil, doğrudan boylamasına kesilir ve ağır hizmet tipi yapısal uygulamalarda kullanılır; ince sıcak haddelenmiş spesifikasyonlar (1,5-3 mm) rulo halinde teslim edilir ve çoğunlukla kaynaklı borular ve yapısal bileşen alt katmanları için kullanılır.
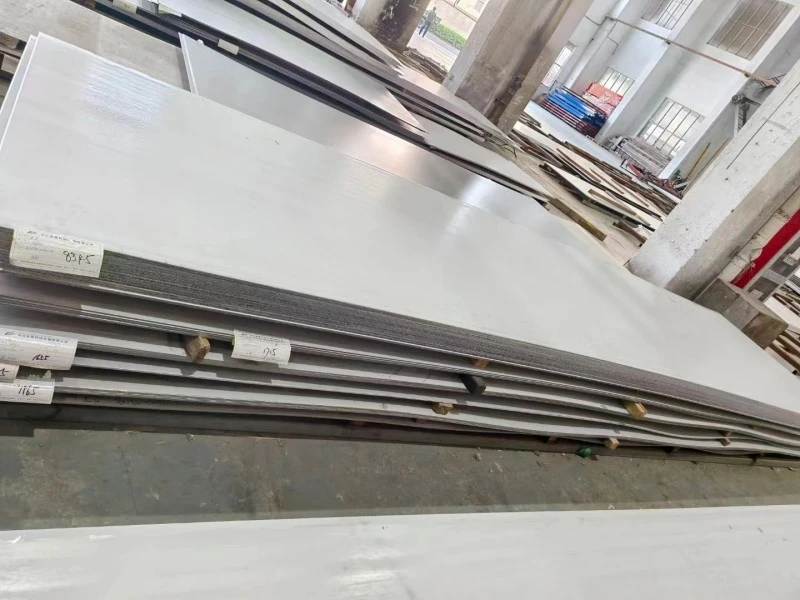
Soğuk haddelenmiş paslanmaz çelik sac: Oda sıcaklığında sertleşen haddeleme
Soğuk haddelemede ham madde olarak sıcak haddelenmiş rulolar kullanılır ve tamamen oda sıcaklığında gerçekleştirilir. Sac inceltme ve gelişmiş hassasiyet elde etmek için mekanik basınç kullanılır. Tüm süreç aşağıdaki gibidir:
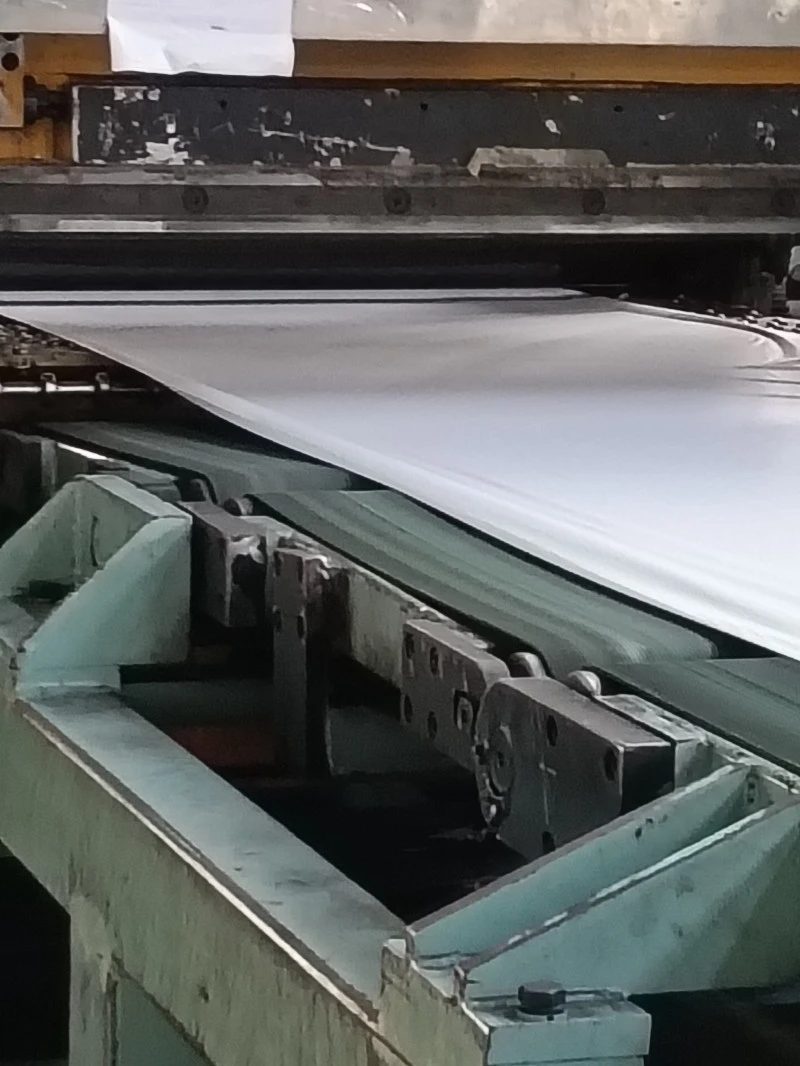
Sıcak haddelenmiş ham bobin → Asitleme ve yağdan arındırma (soğuk haddeleme kusurlarını önlemek için oksit tabakasını ve yüzey yağını tamamen temizler) → 4-6 tezgahlı soğuk haddehanede sürekli haddeleme (sacın oda sıcaklığında hassas bir şekilde inceltilmesi, iş sertleşmesine neden olur; her geçişteki azalmanın hassas kontrolü, eşit kalınlık sağlar) → Ara tavlama (aşırı ince saclar için, sürekli haddelemeye izin vermek için işlenme sertleşmesini ortadan kaldırır) → Bitmiş ürün tavlaması (iki tür: sıradan çözüm) 2B yüzeyi elde etmek için tavlama ve ardından asitleme yapılır; parlak tavlama, hidrojen koruyucu bir atmosferde gerçekleştirilir, sonuçta parlak, oksitlenmemiş bir yüzey elde edilir ve bir BA yüzeyi elde edilir) → Tesviye değirmeni (sac şeklini iyileştirmek ve yüzey pürüzlülüğünü ve sertliğini kontrol etmek için küçük redüksiyon haddeleme) → Uzunluğa göre dilme/çapraz kesme → Denetim ve paketleme.
Ek: Soğuk haddelenmiş çelik sac, tüm dekoratif yüzey işlemleri için temel alt tabakadır ve ayrıca fırçalanmış, ayna cilası, PVD kaplama, kabartma ve gravür gibi düzinelerce yüzey efektine dönüştürülebilir.
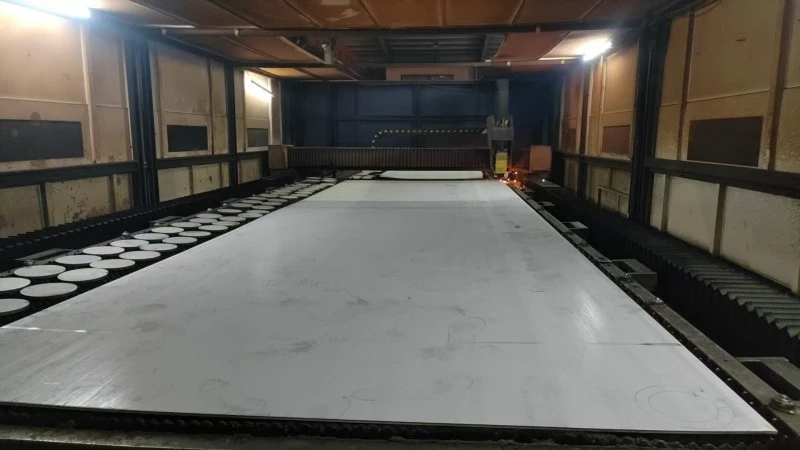
Çekirdek Farkı Karşılaştırma Tablosu
| Karşılaştırma Boyutları | Sıcak haddelenmiş paslanmaz çelik sac | Soğuk haddelenmiş paslanmaz çelik sac |
| Çekirdek Üretim Süreci | Çelik kütükler, yeniden kristalleşme sıcaklığı olan 1100-1300°C'nin üzerine ısıtılır, ardından kaba işleme ve bitirme tezgahları kullanılarak yüksek sıcaklıklarda haddelenir. Şekillendirildikten sonra tavlama ve dekapaj işlemlerine tabi tutulur. | Sıcak haddelenmiş rulolardan/levhalardan yapılmış, oda sıcaklığında sürekli olarak hassas haddelenmiş, daha sonra tavlanmış, dekapajlanmış ve tesviye edilmiştir. Daha fazla yüzey bitirme mümkündür. |
| Standart Teslimat Yüzeyi | Ana yüzey, pürüzlü, mat gümüş-beyaz kaplama ve görünür dekapaj işaretlerine sahip, NO.1 sıcak haddelenmiş asitlenmiş yüzeydir; dekapajsız siyah yüzey de mevcuttur. | Ana kaplama 2B soğuk haddelenmiş olup, hafif yansımalı pürüzsüz, mat gümüş-beyaz yüzeye sahiptir. BA, aynalı, fırçalanmış, kaplamalı ve kabartmalı dahil düzinelerce kaplama mevcuttur. |
| Ortak Boyut Aralığı | Kalınlık: 3,0 mm~100 mm (esas olarak orta kalınlıkta levhalar, ince sıcak haddelenmiş rulolar 1,5 mm kadar ince olabilir) | Kalınlık: 0,3 mm ~ 6,0 mm (öncelikle ince levhalar, 8 mm'ye kadar ekstra kalın soğuk haddelenmiş) |
| Genişlik: Esas olarak 1250mm, 1500mm, 1800mm, 2000mm | Genişlik: Öncelikle 1000mm, 1219mm ve 1500mm | |
| Boyutsal Tolerans Doğruluğu | Kalınlık toleransı nispeten büyüktür, genellikle ±0,1~±0,3 mm'dir ve plaka yüzeyinin düzlüğü ortalamadır. | Hassas kalınlık toleransı, tipik olarak ±0,02~±0,05 mm. Yüksek hassasiyetli işleme gereksinimlerini karşılayan yüksek yüzey düzlüğü. |
| Mekanik Özellikler | Mükemmel plastisite ve tokluk, iyi kaynaklanabilirlik, biraz daha düşük mukavemet, sıcak işleme ve yapısal şekillendirmeye uygundur. | Daha yüksek mukavemet ve sertlik, iyi boyutsal kararlılık ve mükemmel yüzey kalitesi, soğuk bükme, damgalama ve yüzey dekorasyonu için uygundur. |
| Uygulanabilir Temel Senaryolar | Endüstriyel yapısal yük taşıyıcılar, depolama tankları ve basınçlı kaplar, ağır ekipmanlar, çelik yapılar, sıcak haddelenmiş kaymaz desenli plakalar, boru flanşları, sıcak işlenen parçalar. | Uygulamalar: Mimari dekoratif paneller, mutfak eşyaları ve aletleri, hassas donanımlar, ayna/fırçalanmış/kaplama yüzeyler, dekoratif kabartmalı levhalar, elektronik bileşenler. |
| Tedarik Maliyet Konumlandırması | Daha az haddeleme işlemi, daha düşük maliyet, ton bazında fiyatlandırılır, dökme endüstriyel malzemeler için uygundur. | Çok geçişli soğuk haddeleme + Bitirme işlemleri maliyetlidir; aynı malzeme ve kalınlık için sıcak haddelemeye göre %10 ila %30 daha fazla maliyetlidir; kalınlık arttıkça fiyat farkı artar. |
Anahtar Seçimi Ek Notları
1. Yüzey İşlemi Alt Tabaka Sınırı: Tüm oldukça dekoratif yüzeyler (8K ayna kaplama, fırçalanmış, kumlanmış, PVD kaplama, gravür, dekoratif kabartma) alt tabaka olarak soğuk haddelenmiş 2B levha kullanır; Sıcak haddelenmiş sacın pürüzlü bir yüzeyi ve birçok kusuru vardır, bu da doğrudan yüksek kaliteli dekoratif efektler elde edilmesini imkansız hale getirir ve yalnızca endüstriyel yapısal uygulamalar için uygundur.
2. Kalınlık tek ayırt edici standart değildir: Sektörde 1,5-3,0 mm inceliğinde sıcak haddelenmiş rulolar ve 3,0-6,0 mm kalınlığında soğuk haddelenmiş saclar bulunmaktadır. Temel fark, yalnızca kalınlıkta değil, yüzey koşulunda ve haddeleme işleminde yatmaktadır.
3. Malzeme Uyumluluk Farklılıkları: 201, 304 ve 316L gibi ana kalitelerin hepsinin sıcak haddelenmiş ve soğuk haddelenmiş versiyonları vardır; Sıcak haddelenmiş yapısal performansı vurgularken, soğuk haddelenmiş yüzey kalitesi ve hassasiyeti vurgular. Yaygın Yanılgılar ve Cevaplar
Yanılgı 1: Sıcak haddelenmiş çelik saclar ayna yüzeyleri halinde parlatılabilir.
Hayır. Sıcak haddelenmiş saclarda çukurlar, iğne delikleri ve yuvarlanma izleri gibi birçok yüzey kusuru bulunur. Zorla cilalama sadece son derece maliyetli olmakla kalmaz, aynı zamanda nihai düzlük ve yansıtma özelliği soğuk haddelenmiş levhalara göre çok daha düşüktür ve bu da dekoratif etkilerin kötü olmasına neden olur. Bu uygulama sektörde yaygın değildir.
Yanlış Kanı 2: Soğuk haddelenmiş çelik sacların bükülmesi veya damgalanması çok zordur.
Tavlamadan sonra geleneksel soğuk haddelenmiş çelik saclar mükemmel soğuk çalışma özelliklerine sahiptir ve sıradan bükme ve sığ damgalama için mükemmel şekilde uygundur. Yalnızca sert durumdaki soğuk haddelenmiş malzemeler daha yüksek sertliğe sahiptir ve çoğunlukla deformasyonun gerekli olmadığı yapısal uygulamalarda kullanılır.
İlgili Kategori
Talep Gönder
İletişim bilgileri
-
Adres
Hanyu Jingu, Yüksek Teknoloji Bölgesi, Jinan Şehri, Shandong Eyaleti, Çin
-
tel
-
E-posta
Karbon Çelik, Paslanmaz Çelik, Galvanizli Çelik veya fiyat listesi ile ilgili sorularınız için lütfen e-postanızı bize bırakın, 24 saat içinde sizinle iletişime geçeceğiz.


Haber Önerileri


